

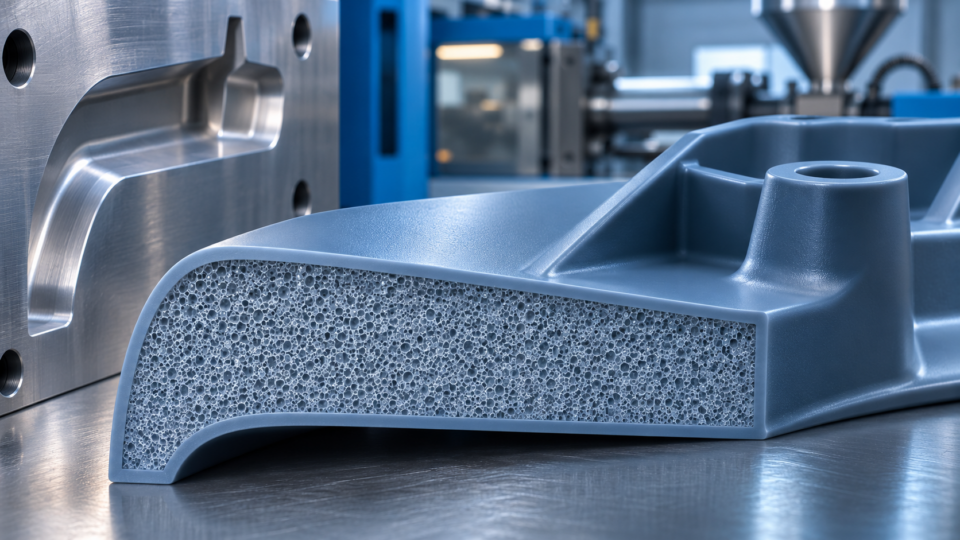
Beim physikalischen Schäumen besteht ein Kunststoffbauteil nicht über seinen gesamten Querschnitt aus kompaktem Kunststoff. Beim physikalischen Schäumen entsteht während der Formgebung ein Bauteilkern mit sehr kleinen gasgefüllten Zellen, während die wandnahen Bereiche weitgehend kompakt bleiben. Der Werkstoff wird damit innerhalb des Formteils anders verteilt als beim herkömmlichen Kompaktspritzguss.
Die Zellbildung verändert Materialbedarf, Bauteilgewicht und Abkühlung. Zugleich erzeugt das expandierende Gas Druck im Formteil. Diese Vorgänge hängen technisch miteinander zusammen.
Kurzfassung
|
Der Druckwechsel setzt den eigentlichen Schäumvorgang in Gang
Das MuCell-Verfahren gehört zum physikalischen Schaumspritzgießen. Während der Kunststoff plastifiziert wird, gelangt Stickstoff oder Kohlendioxid unter hohem Druck in die Schmelze. Unter diesen Bedingungen verteilt sich das Gas im Polymer, ohne bereits den späteren geschäumten Kern zu bilden.
Eine wesentliche Veränderung erfolgt auf dem Weg in die Kavität. Als Kavität wird der Hohlraum des Werkzeugs bezeichnet, der später die Form des Kunststoffteils vorgibt. Beim Einspritzen sinkt der zuvor herrschende Druck. Das Gas bleibt unter diesen Bedingungen nicht vollständig gelöst und beginnt auszutreten.
Durch den Druckabfall bilden sich zunächst Zellkeime, aus denen gasgefüllte Zellen wachsen. Die Zellbildung beginnt somit nicht bereits bei der Gaszugabe, sondern erst während des Druckabfalls. Diese zeitliche Abfolge gehört zu den wesentlichen Merkmalen des physikalischen Schäumens.
Der Querschnitt entsteht nicht überall unter denselben Bedingungen
An den metallischen Werkzeugflächen kühlt die Schmelze schneller ab als im Bauteilkern. In den bereits erstarrenden Randbereichen wird das Zellwachstum begrenzt, während sich das Gas im wärmeren Inneren länger ausdehnen kann.
Das Ergebnis ist ein Querschnitt mit unterschiedlichen Bereichen. Außen befindet sich überwiegend kompakter Kunststoff, im Kern liegen zahlreiche mikroskopisch kleine gasgefüllte Räume.
Eingeschlossenes Gas ersetzt einen Teil des Polymers
Der geringere Materialbedarf lässt sich über das Volumen erklären. Bei einem kompakten Formteil wird der Innenraum nahezu vollständig mit Polymer gefüllt. Enthält der Kern dagegen zahlreiche Gaszellen, besteht ein Teil desselben Volumens nicht mehr aus Kunststoff.
Damit sinkt die benötigte Polymermasse. Das Grundprinzip lässt sich über die physikalische Dichte nachvollziehen. Sie beschreibt, wie viel Masse innerhalb eines bestimmten Volumens vorhanden ist. Ein geschäumter Kern enthält bei gleichem Raumanteil weniger Kunststoffmasse als ein kompakter Kern.
Aus dem Anteil der Gaszellen am Bauteilvolumen lässt sich keine allgemeingültige Materialeinsparung ableiten. Bei geringen Wanddicken ist der Spielraum für eine Verringerung der Kunststoffmenge kleiner als bei größeren Materialanhäufungen. Mechanisch belastete Bereiche setzen zusätzliche Grenzen, da dort ausreichend Kunststoff für die vorgesehene Beanspruchung vorhanden sein muss.
Das Bauteilgewicht folgt unmittelbar dem Materialbedarf
Die Gewichtsreduzierung folgt unmittelbar aus dem geringeren Kunststoffanteil. Bei vergleichbaren Außenabmessungen besitzt ein Formteil mit gasgefülltem Kern weniger Masse als eine kompakte Ausführung.
Für die Bauteilauslegung bleiben die mechanischen Anforderungen maßgeblich. Bereiche rund um Verschraubungen, Aufnahmen oder andere belastete Stellen können andere Wanddicken benötigen als wenig beanspruchte Flächen. Eine Gewichtsreduzierung muss deshalb immer mit den vorgesehenen Funktionen des Formteils vereinbar sein.
Weniger heiße Kunststoffmasse verändert die Kühlphase
Nach der Werkzeugfüllung muss das Formteil ausreichend abkühlen, bevor es entformt werden kann. Die Kühlphase beansprucht daher einen Teil der gesamten Zykluszeit.
Wird durch die Zellbildung Kunststoff ersetzt, befindet sich weniger heiße Polymermasse in der Kavität. Entsprechend muss während der Kühlphase auch weniger Material Wärme an das Werkzeug abgeben. Unter passenden Prozessbedingungen kann die erforderliche Abkühldauer daher geringer ausfallen.
Beim Kompaktspritzguss gleicht der Nachdruck einen Teil der Volumenabnahme während der Abkühlung aus. Beim physikalischen Schäumen erzeugen die wachsenden Gaszellen dagegen inneren Druck. Die erforderliche Nachdruckphase kann deshalb kürzer ausfallen.
Die konkrete Verkürzung hängt vom Formteil ab. Materialart, Wanddicke, Werkzeugtemperatur und Kühlung bestimmen, wann ein Bauteil ausreichend fest für die Entformung ist. Prozentangaben ohne Bezug zu einer konkreten Anwendung wären daher nicht belastbar.
Chemische Treibmittel erzeugen Gas erst bei der Verarbeitung
Beim chemischen Schäumen wird dem Kunststoff ein Treibmittel zugesetzt, das während der Verarbeitung Gas freisetzt. Physikalisches Schäumen führt dagegen Stickstoff oder Kohlendioxid von außen zu und löst das Gas unter Druck in der Schmelze. Der wesentliche Unterschied liegt damit in der Art der Gasbereitstellung.
Eine chemische Reaktion verändert Ausgangsstoffe und bildet andere Stoffe. Beim chemischen Schäumen muss deshalb unter anderem berücksichtigt werden, bei welchen Temperaturen das verwendete Treibmittel reagiert. Beim physikalischen Verfahren stehen stattdessen Gasdruck, Gasmenge und die Löslichkeit in der Schmelze im Vordergrund.
Gleichmäßige Zellen verlangen kontrollierte Prozessbedingungen
Gasmenge und Druckverlauf bestimmen, unter welchen Bedingungen die Keimbildung einsetzt.
Die Temperatur begrenzt wiederum die Zeit, in der sich entstandene Zellen vergrößern können. Kühlt ein Bereich früh ab, wird weiteres Wachstum gebremst. Bleibt die Schmelze länger beweglich, kann sich das Gas weiter ausdehnen.
Auch die Werkzeugfüllung darf nicht losgelöst davon betrachtet werden. Abweichende Prozesswerte können unterschiedlich große Zellen, Maßabweichungen oder sichtbare Veränderungen an der Oberfläche hervorrufen. Das physikalische Schäumen verlangt deshalb eine abgestimmte Führung von Gasmenge, Druck, Temperatur und Einspritzvorgang.
Fazit
Physikalisches Schaumspritzgießen nutzt einen Druckwechsel, um zuvor gelöstes Gas innerhalb der Kunststoffschmelze freizusetzen. Daraus entstehen mikroskopisch kleine Zellen im Bauteilkern, während die wandnahen Bereiche früher erstarren und überwiegend kompakt bleiben.
Die technischen Folgen lassen sich unmittelbar aus diesem Vorgang ableiten. Gas ersetzt einen Teil des Polymers, wodurch Materialmenge und Bauteilgewicht sinken können. Weniger heiße Kunststoffmasse und veränderte Nachdruckbedingungen können zugleich die Kühl- und damit die Zyklusdauer verkürzen. Welche Größenordnung erreicht wird, muss für das jeweilige Formteil anhand von Werkstoff, Geometrie und Prozessbedingungen bestimmt werden.


